吸附压力是 PSA 制氮设备最为基础且关键的运行参数,也是设备运维调试的重要控制点。不少从业者存在认知误区,认为吸附压力越高,制氮产气效果就越好;压力越低,设备就越省电。实际并非如此。合适的吸附压力,需要与碳分子筛自身吸附特性相匹配,兼顾设备产能与运行能耗,是充分发挥分子筛性能的关键条件。压力过高或是过低,都会扰乱设备正常运行工况。
PSA 制氮的氧氮分离依靠压力差完成。处于一定的压力范围内,吸附压力升高会提升空气密度,增大氧分子与碳分子筛的接触几率,分子筛微孔对氧气的吸附更加充分,吸附容量随之提高,设备产气量与氮气纯度也同步上升。但吸附压力并非越高越好,超压运行会带来诸多弊端。
当吸附压力过高时,气流对吸附床层的冲击作用显著增强,会剧烈扰动分子筛床层,使分子筛颗粒之间发生摩擦、挤压,加速分子筛粉化、床层塌陷,破坏内部气流分布的均匀性。与此同时,高压条件下分子筛会出现过度吸附现象,除吸附氧气外,还会大量吸附氮气,产生大量无效吸附。进入后续解吸工序后,被吸附的氮气会随同氧气一同被排空,造成大量气体损耗,单位氮气的空气消耗量随之上涨,设备能耗显著增加。
若吸附压力偏低,则吸附驱动力不足,氧分子扩散速度变慢,分子筛无法完成充分吸附,碳分子筛的实际有效吸附容量得不到充分发挥。吸附床捕获的氧气总量不足,直接造成氮气产量下降。为达到用气要求,设备只能频繁切换工作循环,加剧整机零部件损耗,还会出现氮气纯度不达标、纯度频繁波动等故障。
合理控制吸附压力,可以保障分子筛充分吸附氧气,实现高效氧氮分离,充分释放设备产能;同时规避无效吸附、气体浪费以及分子筛受冲击带来的损耗,达成吸附效率更高、能耗更低、耗材使用寿命更长的理想运行状态。
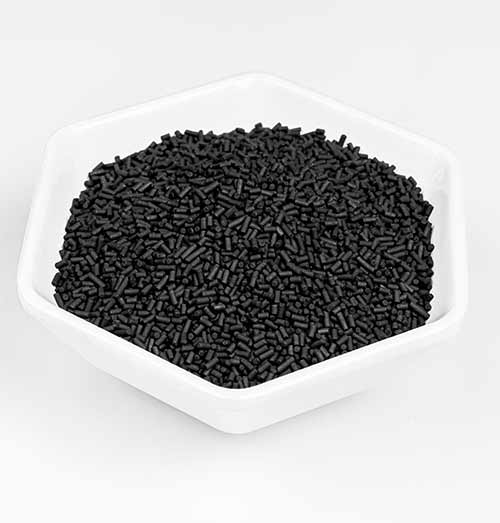
市面上普通空压机输出压力多为 0.8MPa,因此给到制氮机的吸附压力一般为 0.7-0.75MPa。碳分子筛产品页的性能参数大多以 7bar 作为测试基准,也有部分产品采用 8bar 条件标定。在 8bar 吸附压力条件下,分子筛产氮率约可提升 10%,空氮比基本维持不变。这也提醒用户,选购碳分子筛比对性能参数时,务必确认参数对应的测试吸附压力是否统一;若测试压力条件不一致,需要先完成压力系数换算,再开展综合性能对比。
不同吸附工况应当匹配对应型号的碳分子筛,例如 0.6~0.9MPa、1.0~1.3MPa、1.5~1.8MPa 工况均有适配的专用分子筛型号,不可跨工况混用。
结合设备实际工况科学调试吸附压力,属于零成本提升碳分子筛利用效率的运维方式,能够稳定设备产气能力、降低运行能耗,有效改善制氮机产气不足、纯度波动大、耗气量高等常见问题。
请继续阅读、随时发布、订阅,我们欢迎您告诉我们您的想法。



 网络支持