从事 PSA 制氮设备运维的技术人员都清楚,吸附塔的频繁切换、塔内压力的急剧升降,是造成碳分子筛粉化失效、设备产能衰减的主要诱因。而均压过程及均压流量控制,正是均衡双塔压力、保护碳分子筛、充分发挥设备产能的核心工艺。同时,均压工艺可提升氮气回收率,降低设备运行成本,也是现场调试中极易被忽视的关键环节。
简单来讲,均压是指当吸附塔完成吸附工序、即将泄压再生时,把吸附塔内不同纯度的气体,对应导入另一吸附塔的相应区域,使双塔压力趋向平衡并维持合理压差。该工序看似简单,却直接决定碳分子筛的工作工况与实际使用寿命。
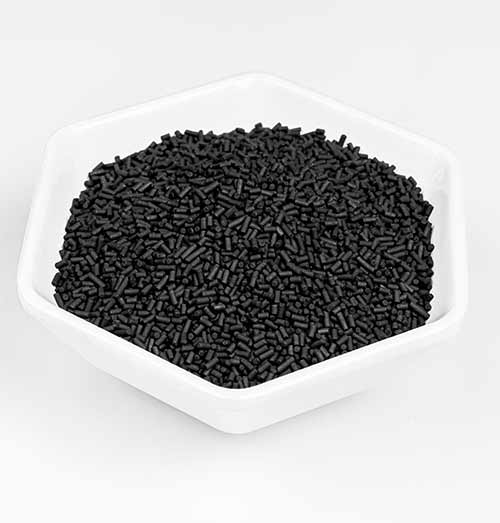
诸多设备运行隐患,根源均来自不合理的均压控制逻辑。若均压流量过大,升压、泄压速率过快,双塔压力会发生剧烈对冲,床层内碳分子筛受强气流冲击,颗粒之间发生松动、摩擦与挤压;长期运行下分子筛逐步粉化,进而引发筛网与管路堵塞、床层塌陷、气流偏流等故障。碳分子筛一旦出现粉化,如未及时停机处置,分子筛床层会发生沉降,塔顶填料失去压紧约束,在气流扰动下产生流化沸腾现象,进一步加速顶部分子筛粉化,形成恶性循环,最终造成制氮效率持续下降。
与之相对,若均压流量过小、均压时间设置过长,则会挤占吸附、再生的有效工作时长,打乱碳分子筛的循环工作节奏,造成吸附不充分、再生不完全,直接导致设备单位时间产气量下降,系统能耗随之升高。
精准的均压控制,是保障碳分子筛高效、长效运行的核心。通过匹配梯度式均压流量,平稳、缓和地完成双塔压力均衡,一方面可以回收塔内残余压力能,减少压缩空气消耗,降低整机耗气指标;另一方面能够缓冲压力冲击,避免分子筛磨损粉化,显著延长碳分子筛的服役寿命。此外,稳定的均压流场可使每一轮吸附-解吸循环工况更加均匀,充分利用碳分子筛活性吸附位点,释放设备的产能潜力。
不同氮气纯度工况,适配的均压时间与均压流量各不相同。一般低纯度制氮工况可采用同步短均压模式,高纯度制氮工况宜采用分段长均压模式,实际工艺参数需结合设备工况进一步确定。
综上,优化均压流量、匹配最优均压时长,属于零成本改善制氮机运行稳定性、延长碳分子筛寿命、保障稳定产出的重要运维手段。想要规避碳分子筛粉化失效、设备产能衰减等问题,对均压工艺参数进行精准调校,是实现提质降耗、设备长期稳定运行的优选方案。
请继续阅读、随时发布、订阅,我们欢迎您告诉我们您的想法。



 网络支持